電話
地址
彰化縣秀水鄉民主街73巷55號
彰化縣秀水鄉民主街73巷55號
高強度螺栓在設備改裝時不合用,多半不是強度不夠,而是長度、螺紋長度、鍍層厚度或配對螺帽等級和原設計對不上。只要規格屬於常見標準尺寸,批發現貨通常就能解決;頭型、長度或鍍層必須改變時,才需要考慮訂製。接下來可以從失效位置找出原因,再評估要走哪一條路。
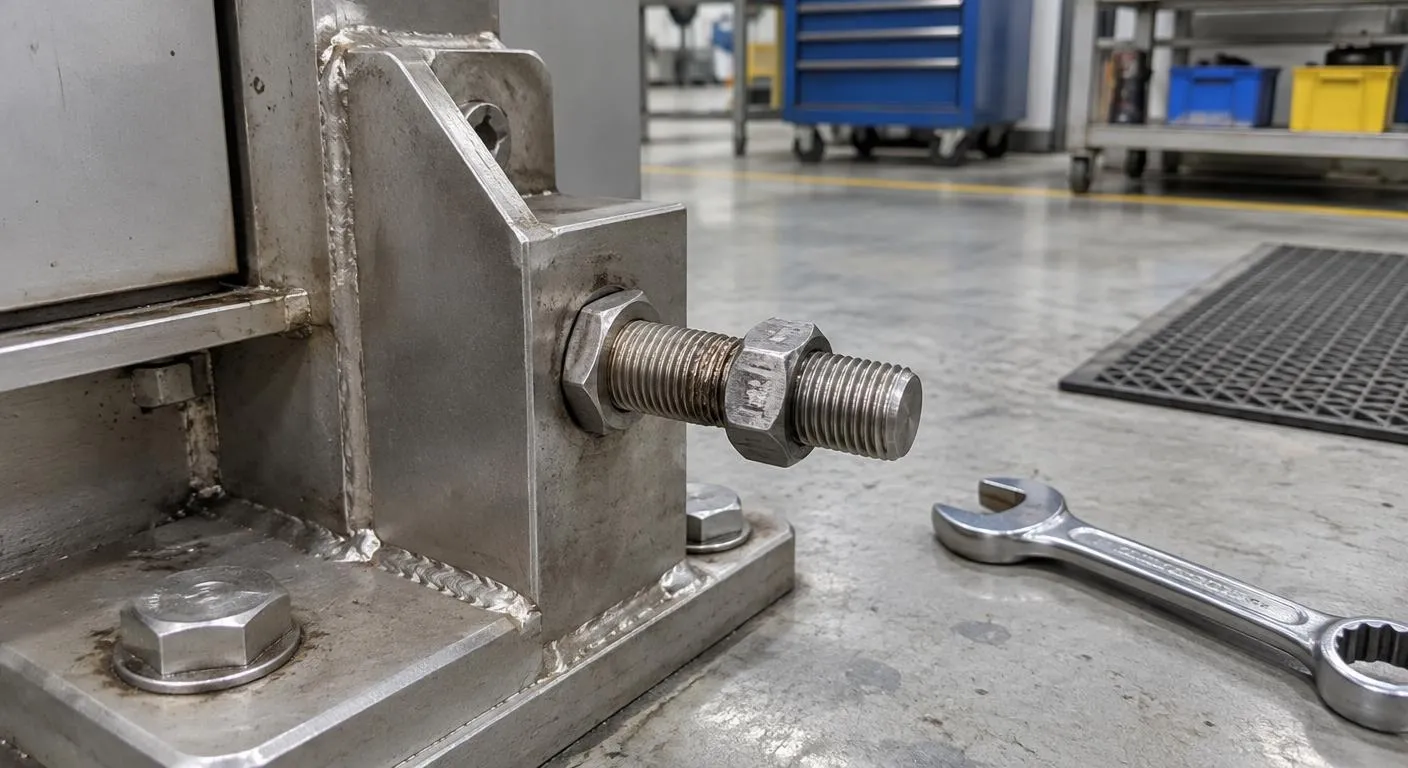
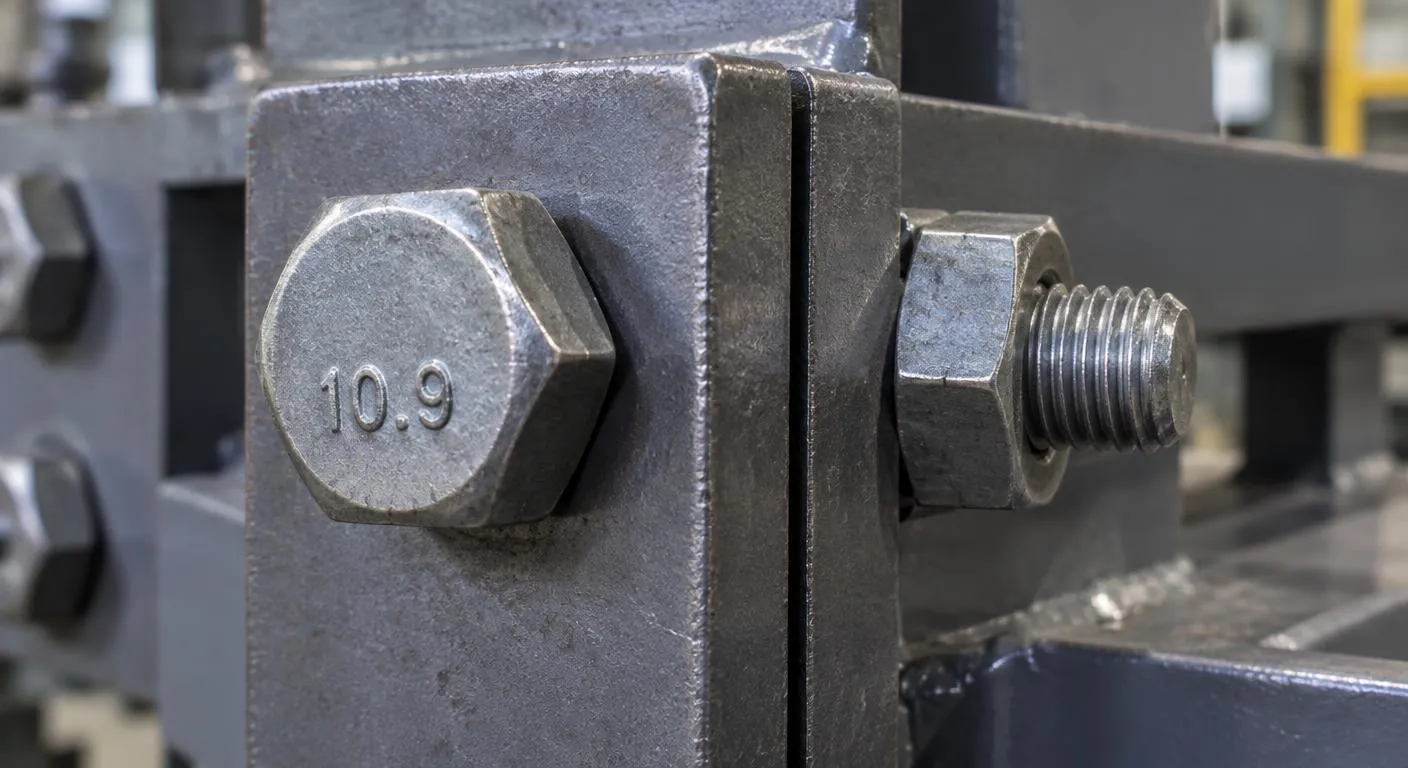
改裝最常見的狀況是夾持厚度變了,沿用舊長度的螺栓讓螺紋段落進剪力面,或露牙不足使螺帽沒有完全咬合。另一種情形是把原本的黑皮件換成熱浸鍍鋅品,鍍層讓牙紋變厚,螺帽若沒有攻大牙就會卡住。判斷時看三處:高強度螺栓頭部的8.8、10.9等強度標示是否和原件一致、螺帽等級是否對應,以及鎖緊後螺帽外是否有適當露牙。
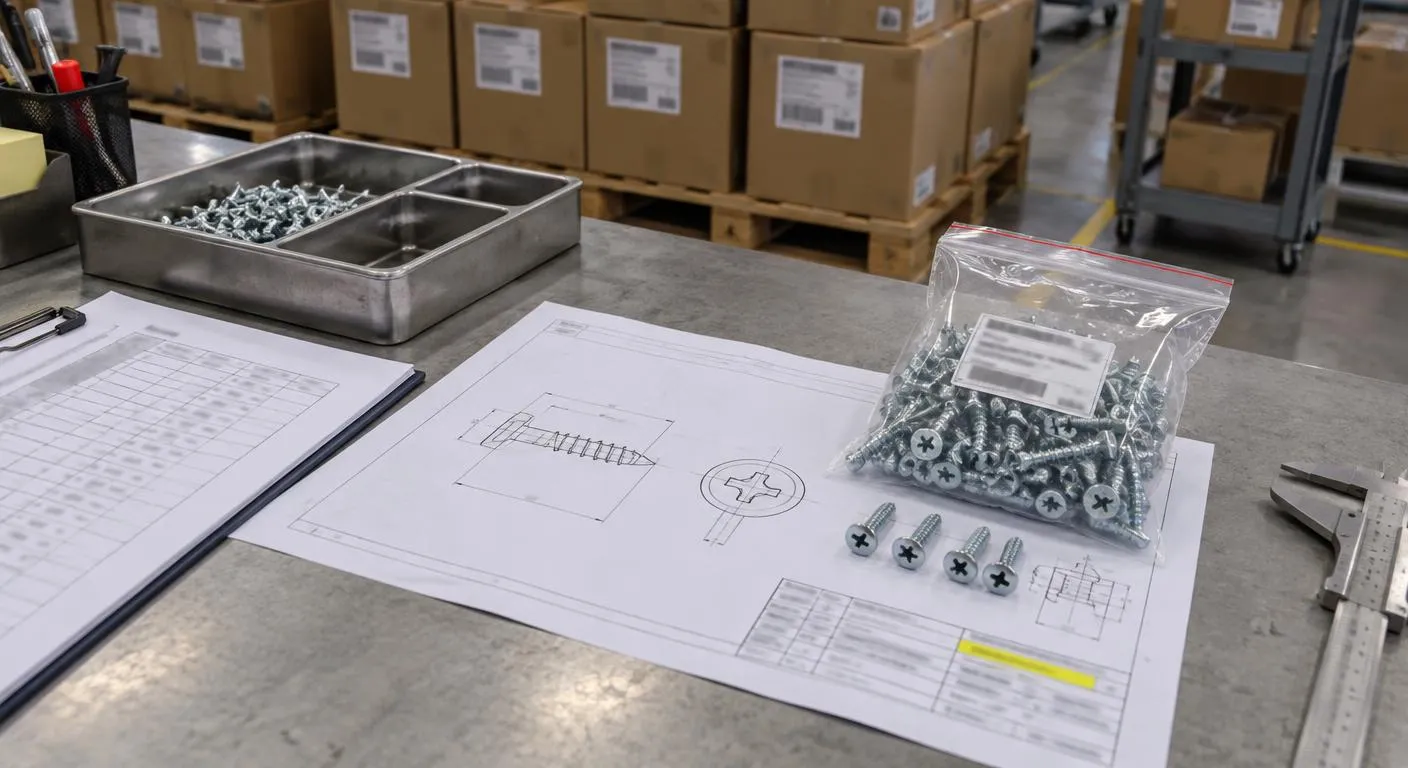
如果改裝的是控制箱或面板內部,問題常落在電子螺絲。這類小徑螺絲鎖進塑膠柱時,用錯機械牙會把柱子撐裂,自攻牙的牙角與塑膠材質不搭也容易滑牙,頭部太高則可能頂到外殼或電路板。它和大型結構螺栓的差別在於,重點是尺寸公差與扭力控制,而不是拉力強度。可以比對頭徑、頭高與牙型,並觀察裂痕出在螺柱根部還是螺絲本身。
不鏽鋼不等於更強
為了防鏽把碳鋼螺栓換成不鏽鋼時,常見的A2-70、A4-70抗拉強度約700MPa,低於10.9等級,承重處直接替換會降低安全餘裕。
防鬆膠有拆裝次數
預塗尼龍或微膠囊防鬆膠的電子螺絲,拆下重鎖後防鬆效果會明顯下降,維修時準備新品替換,不要沿用舊件。
已鎖緊的結構螺栓別隨意重用
鎖到規定預力的結構用螺栓可能已產生塑性伸長,拆下後能否再用要依設計規範判斷;扭剪型螺栓斷尾後則不可重複使用。
提出螺絲訂製需求時,採購人員要把圖面、材質、強度等級、表面處理與實際鎖付扭力一起交給工廠,並要求打樣做首件檢核。常被忽略的是鍍層變更:同一支螺絲改了表面處理,摩擦係數就跟著變,原本設定的扭力會換算出不同的預緊力。10.9以上等級若採電鍍,還要談清楚是否做除氫處理,否則有氫脆延遲斷裂的風險。
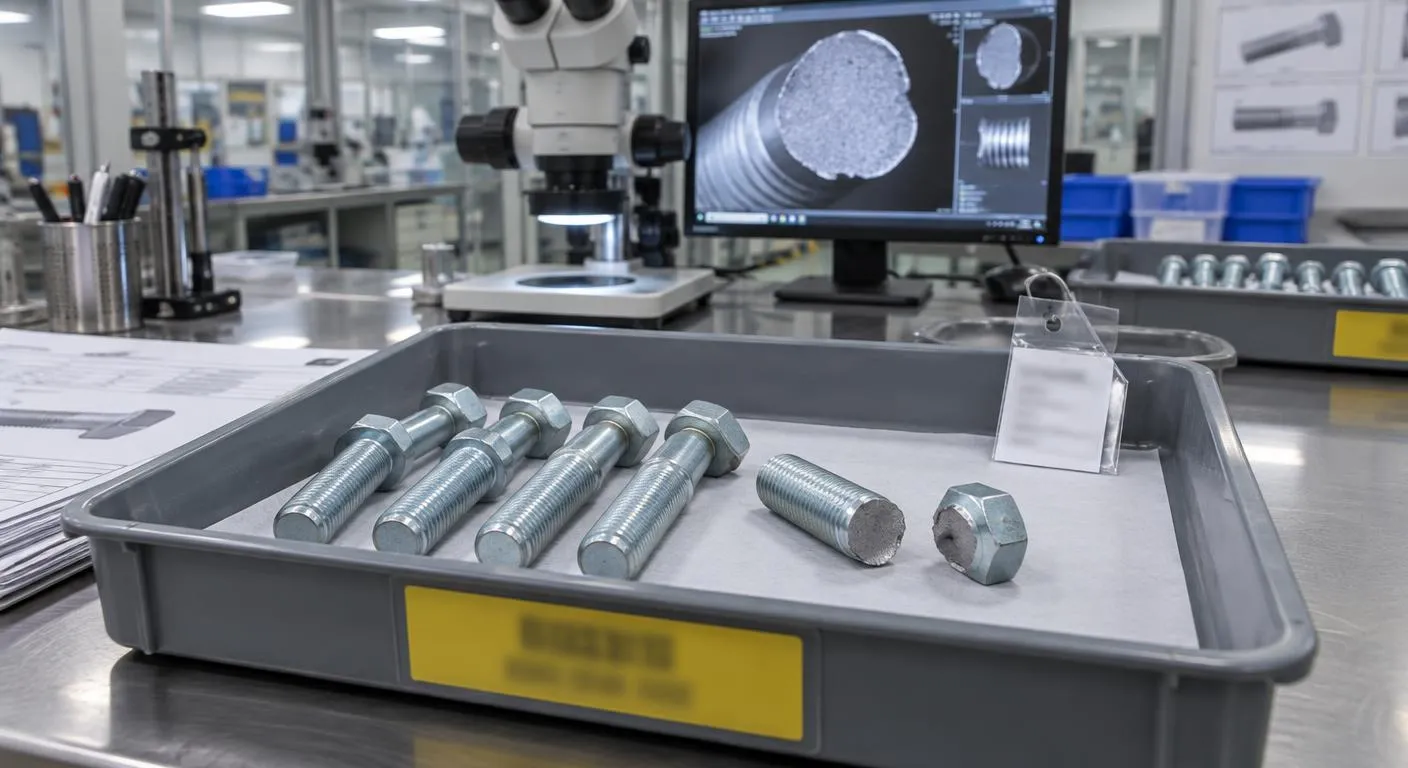
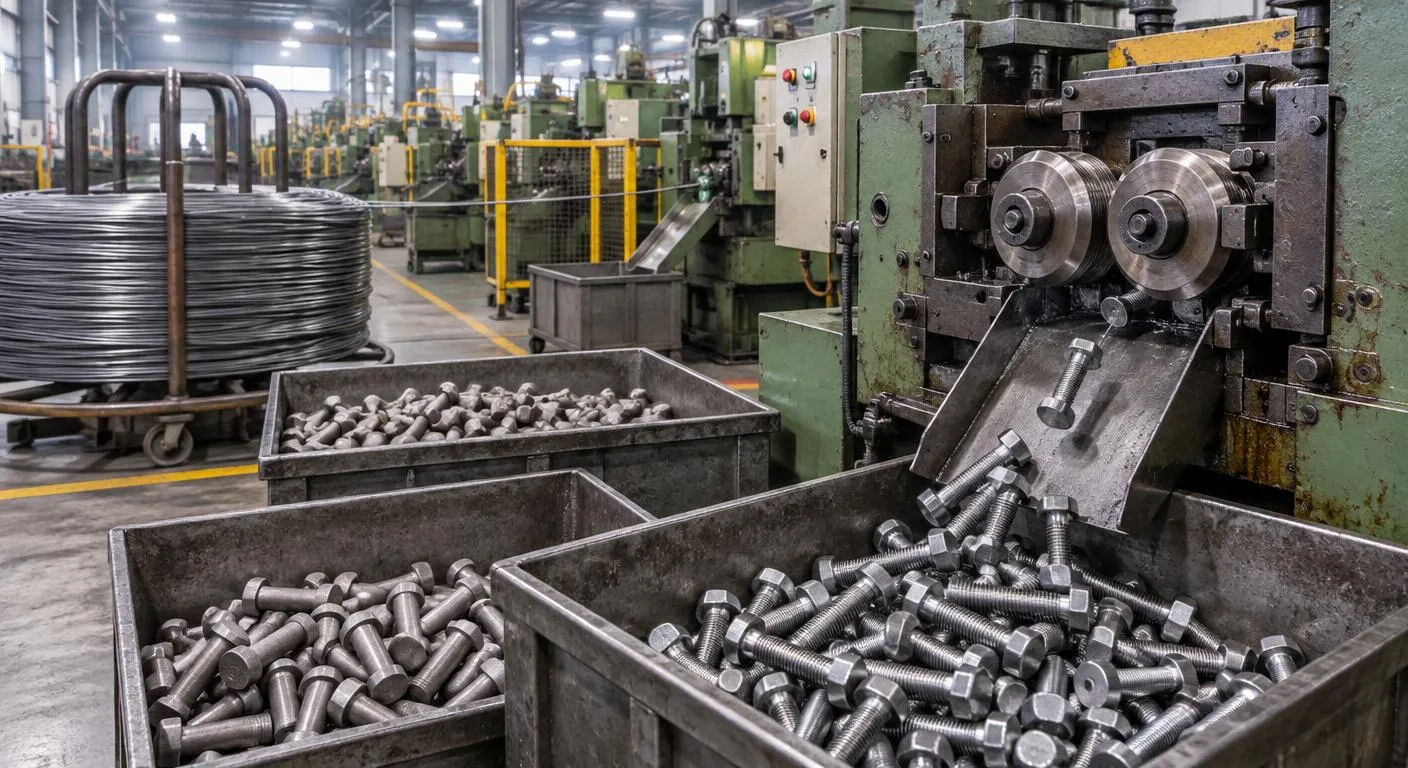
一般螺絲製造流程是線材抽線、冷鍛打頭、搓牙、熱處理、表面處理,最後篩選包裝。每一段都可能埋下問題:熱處理溫度控制不好會造成硬度不足或表面脫碳,搓牙安排在熱處理前或後也會影響疲勞壽命。驗收時可向業者確認是否附硬度、拉力測試報告與批號,日後出問題才能追溯到同一爐熱處理。用途若牽涉人身安全或結構承重,報告項目應由設計端決定。
找螺絲批發時,若需要的是ISO、DIN或JIS標準尺寸,數量不大又要很快到貨,現貨通常最划算,也較容易取得同規格補貨。反過來說,頭型非標準、長度落在標準級距之間、需要特殊鍍層或預塗防鬆膠,或用量大到值得攤提模具,訂製較合理。取捨時把維護需求一起算進去:日後換件若只能回頭找原廠,訂製品的庫存與停產風險要事先評估;現貨品則要留意不同批次的品牌與材質來源可能不同。
比較面向
這是公制性能等級,前面數字乘以100是公稱抗拉強度,單位為MPa,小數點後數字乘以10是降伏強度占抗拉強度的百分比。以10.9為例,抗拉強度約1000MPa、降伏約900MPa,配用的螺帽等級也要相對應。
主要差在尺寸、牙型與鎖付方式。這類螺絲多為小徑規格,常用低頭或薄頭設計,並有專供塑膠件的自攻牙型,組裝時多靠電動起子控制扭力;一般機械螺絲則重視強度,以及與螺帽或螺孔的配合。
要看情況,主要取決於是否需要新開模具、熱處理與表面處理是否外包,以及樣品是否要送第三方測試。螺絲製造的工序多,任何一段排程都會影響交期,具體時間請業者寫在報價單上。