電話
地址
彰化縣秀水鄉民主街73巷55號
彰化縣秀水鄉民主街73巷55號
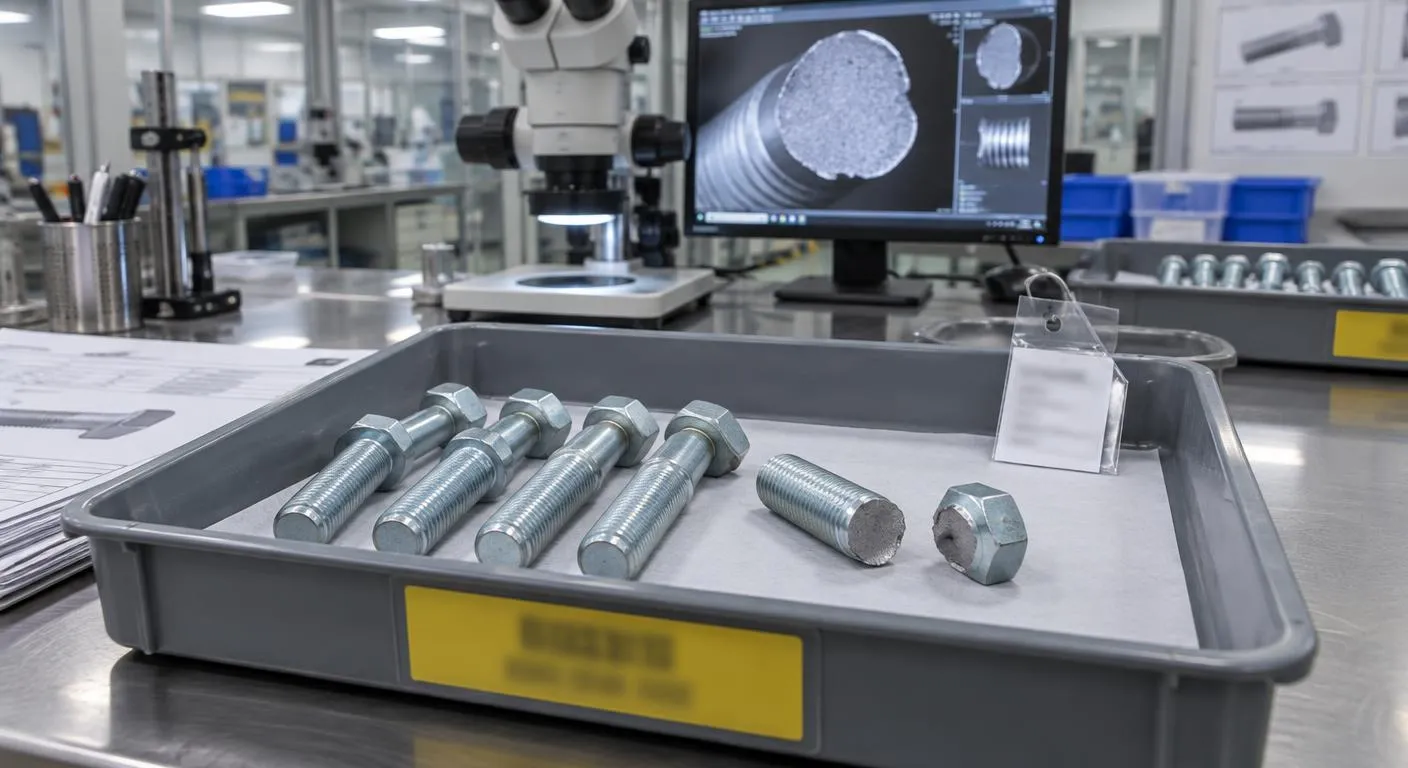
扣件製造廠交來的貨若出現頭部裂紋、牙紋崩缺或鍍層起泡,多半可以從瑕疵位置回推是冷鍛成型、輾牙、熱處理還是電鍍那一段出問題。判斷方向對了,退貨、重工或改規格的取捨才有依據。你可以先看瑕疵出現在頭部、牙紋或表面,再對照批號與出貨檢驗紀錄,分辨是單批異常還是製程本身的限制。
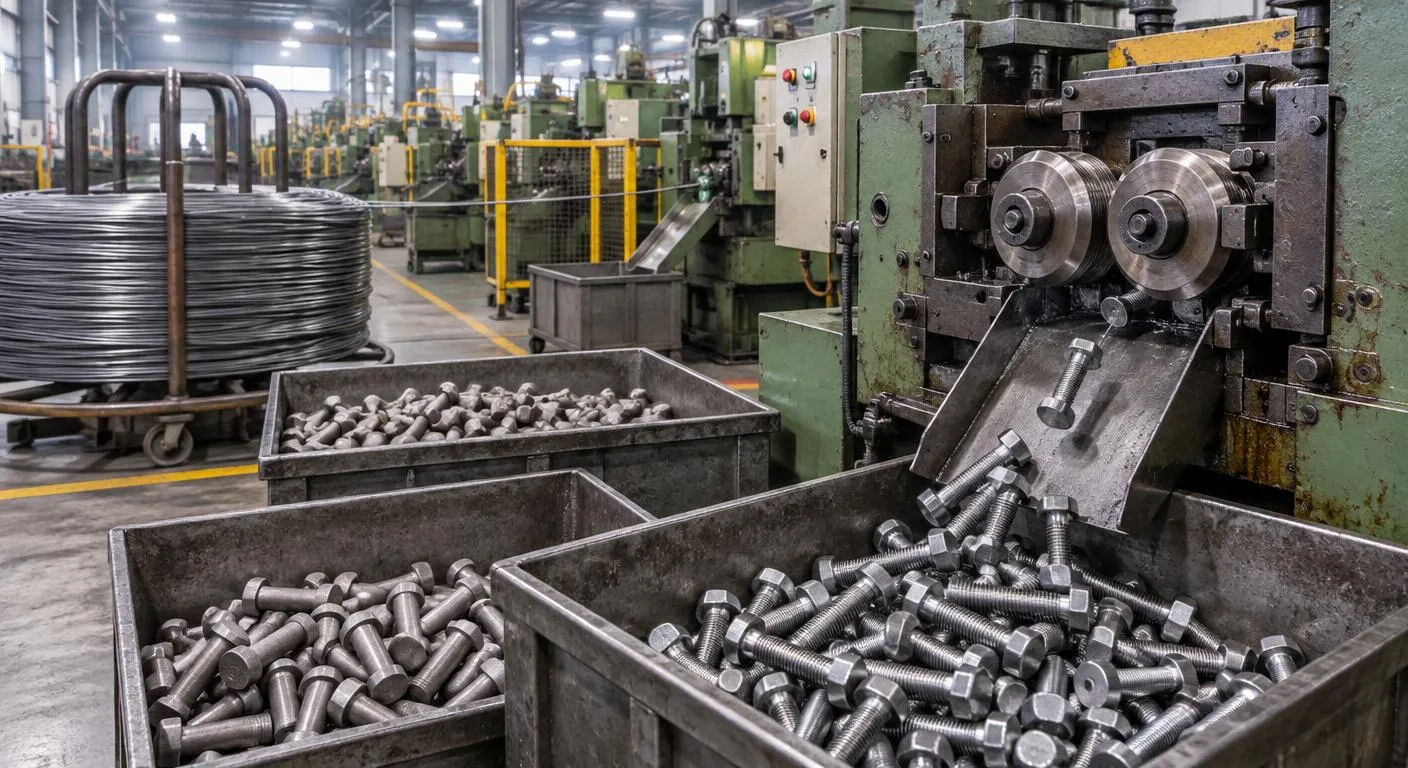
頭部與桿部交界處出現細小裂紋,通常和冷鍛成型有關,可能是線材表面原本就有刮痕或摺疊,也可能是頭部變形量太大、模具圓角磨耗。牙紋問題則多出在輾牙,牙峰不飽滿、牙尖有毛邊,常見原因是輾牙模磨耗或胚料線徑偏差,這類瑕疵用牙規的通止規一試就能判斷。若同一箱只有少數幾支異常,較像單次製程波動;整批都有,就是模具或材料層面的問題。
斷裂與表面異常的成因較難從外觀看出。高強度扣件鍍鋅後若沒有做除氫烘烤,可能在鎖緊後幾小時到幾天才突然斷掉,斷面平整、幾乎沒有頸縮,這是氫脆的典型特徵。另一種情況是熱處理時表面脫碳,表面硬度明顯低於心部,鎖緊時牙紋容易被拉平。鍍層起泡或局部發黑,則常與前處理清洗不完全有關,可請廠商比對同批的硬度與膜厚數據來評估。
不同批號不要混放
不同批號的扣件混放在同一料盒,一旦出現異常就無法追溯是哪一批,入庫時料盒標籤應保留批號與到貨日期。
鎖固扭力要統一
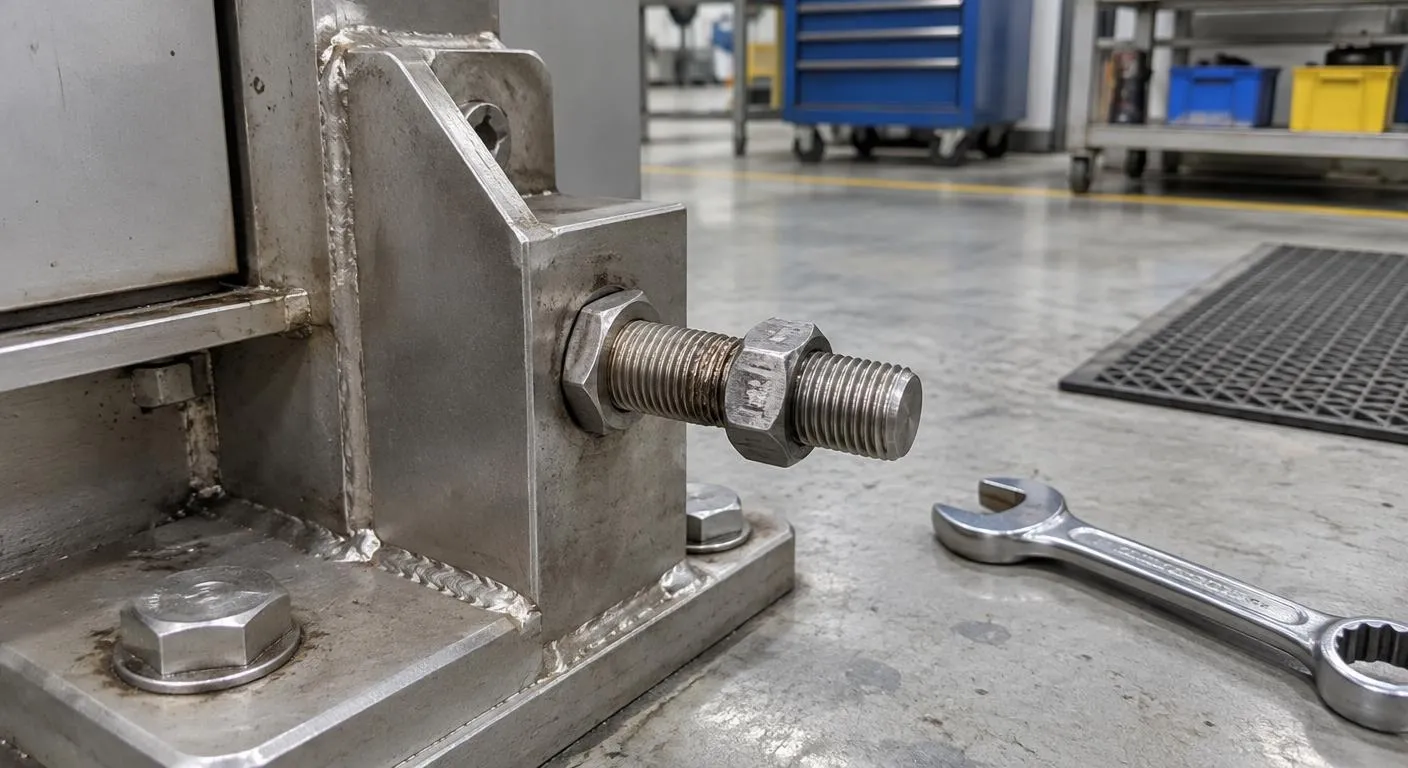
現場若用不同扳手或憑手感施力,斷裂原因很難歸咎於製造端,使用扭力扳手並標示設定值,釐清責任時才有依據。
臨時換材質要重算
把碳鋼螺絲臨時換成不鏽鋼看似較耐蝕,但強度等級與摩擦係數不同,沿用原本的鎖固扭力可能造成咬死或鎖不緊。
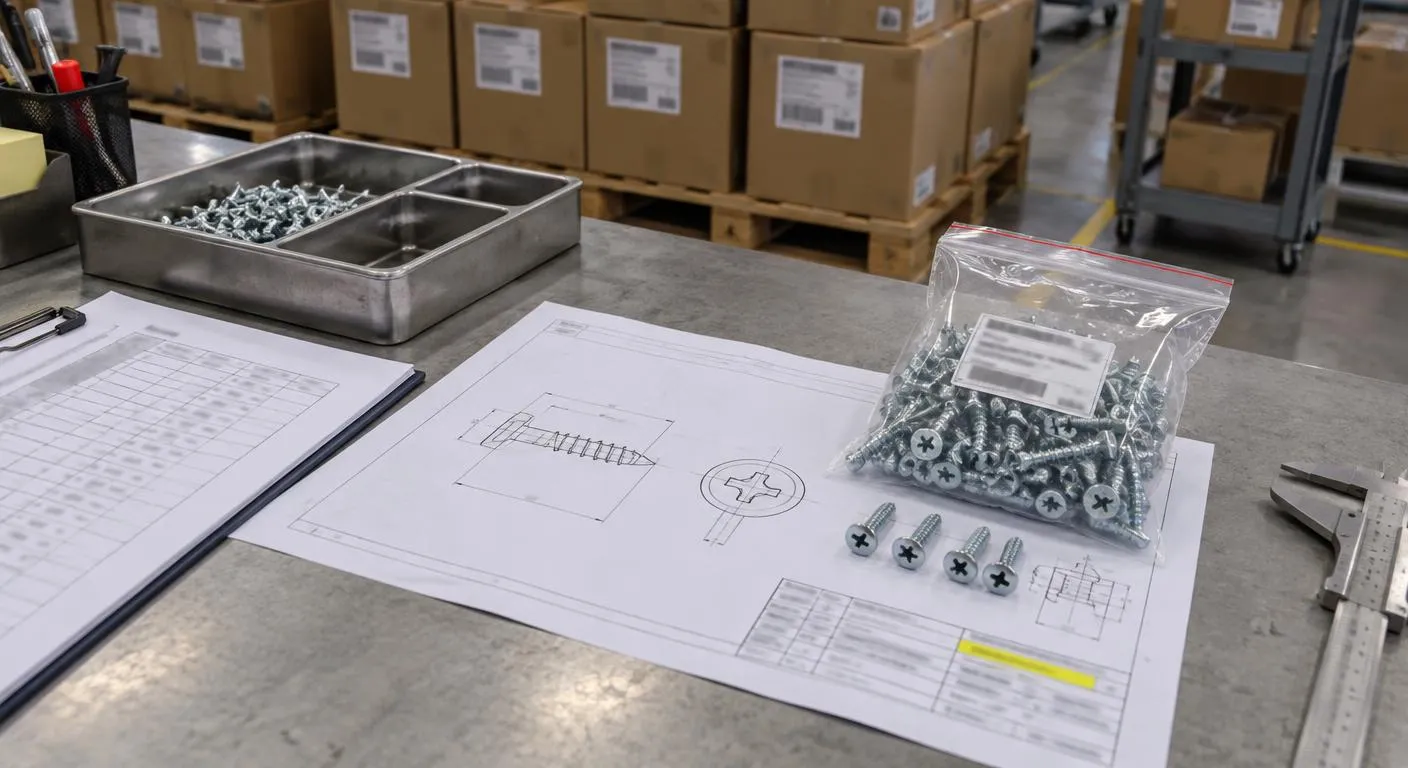
發現異常時,第一步是把同批號的貨隔離,保留未使用的樣品與已斷裂的零件,斷面不要再敲擊或清洗,以免破壞判讀線索。接著向供應商索取該批出貨檢驗報告,內容通常包含尺寸、硬度與鍍層膜厚,對照圖面公差就能比較出偏差落在哪一項。搜尋彰化特殊螺絲時,很多工廠能做非標準品,但異常處理流程是否完整、能否追溯到線材爐號,才是事後能不能釐清責任的關鍵。
處理方式要考量重工風險。已電鍍的零件若要重鍍,得先酸洗退鍍,酸洗本身又會帶入氫,高強度件重工後更要做除氫處理,否則可能從尺寸問題變成斷裂問題。客製化螺絲的問題若是設計本身造成,例如頭部過薄或牙長不足,就不是換一批能解決,採購人員應和工程端一起修改圖面、重新打樣,並約定驗收時要抽測的項目與數量。
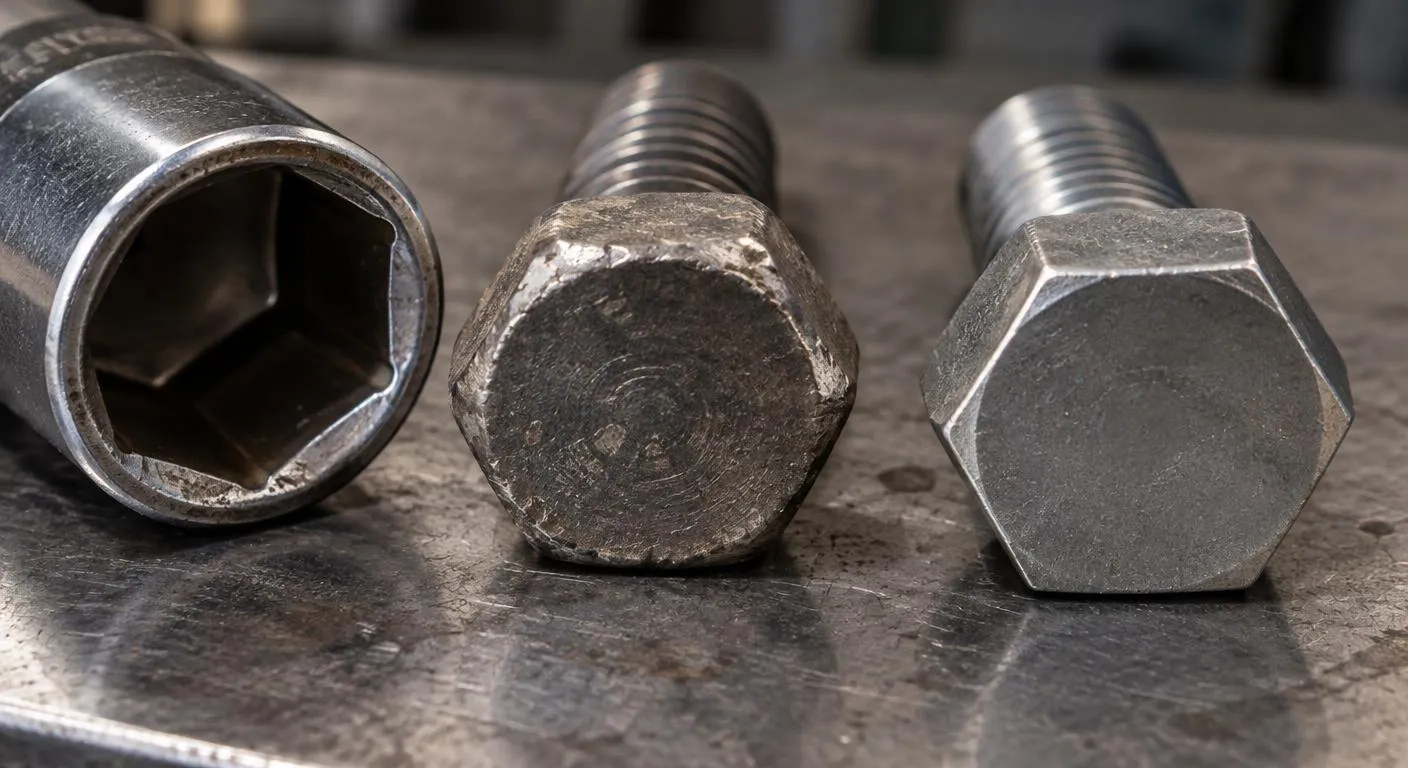
外六角與內六角兩種頭型常見的損壞型態不同,判斷時要分開看。外六角螺絲頭部外露,可用開口扳手或套筒施加較大扭力,常見問題是稜角被磨圓,多半來自套筒尺寸不合或頭部硬度不足。內六角頭部能埋進沉頭孔、節省空間,但六角孔較淺時,扳手容易打滑崩孔。如果安裝空間足夠又需要反覆拆裝,選外六角;空間受限或要求外觀平整,選內六角並留意孔深與硬度。
比較面向
最常見的原因是氫脆,尤其是強度較高又經過電鍍的螺絲,斷面平整、沒有明顯拉長變細。其次是鎖固扭力過大或強度等級選錯,可把斷件與未使用的樣品一起交給廠商做硬度檢測。
至少要準備三項:標註公差的圖面、材質與強度等級、表面處理與使用環境。手上若有既有樣品,客製化螺絲的開發會更少誤解;搜尋彰化特殊螺絲時,也可以問對方能否提供打樣與出貨檢驗報告。
要看情況。若偏差超出雙方約定的圖面公差且不良比例高,通常可以要求退換;若只是少數幾支或仍在公差內,較常見的做法是篩選處理。關鍵在於下單時是否寫明驗收標準與抽樣方式。