電話
地址
彰化縣秀水鄉民主街73巷55號
彰化縣秀水鄉民主街73巷55號
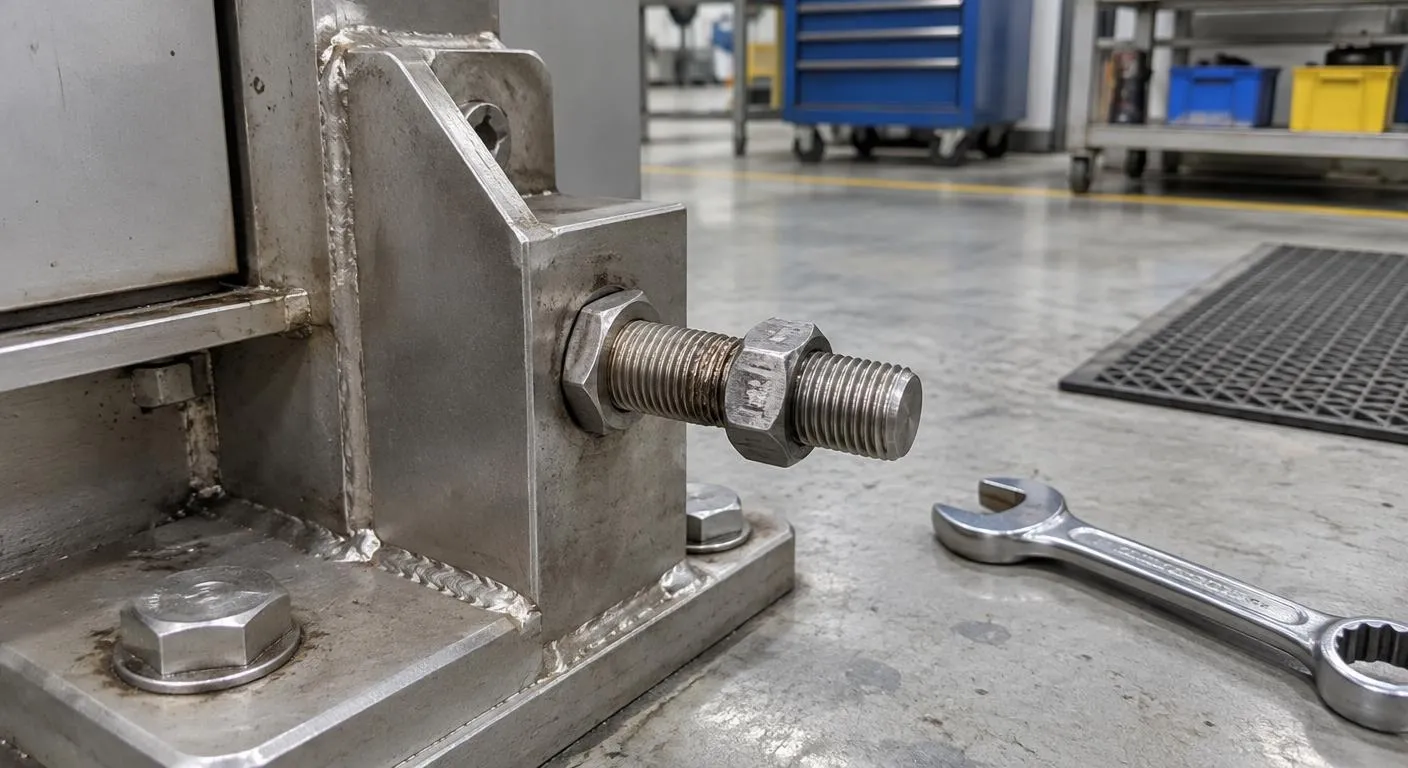
螺帽鎖不進去、卡在半途或空轉滑牙,多半出在三個原因:牙距或公英制不合、不鏽鋼對不鏽鋼的咬死,以及扭力過大拉壞牙口。量出規格、再看卡住的位置與手感,就能判斷只需換件,還是螺孔也要修復。接下來依序說明成因判斷、處理步驟與替代鎖固方式。
鎖一兩圈就卡住,通常是牙距不合:M10 粗牙牙距 1.5 mm、細牙 1.25 mm,外徑相同,肉眼難以分辨,英制 3/8 吋也常和 M10 混放在同一個零件盒。若螺帽能順轉到一半,之後越來越緊甚至發熱,多半是不鏽鋼對不鏽鋼高速鎖附造成咬死,再硬轉只會兩件一起報廢。熱浸鍍鋅螺栓鍍層較厚,配一般母件也可能鎖不進去。
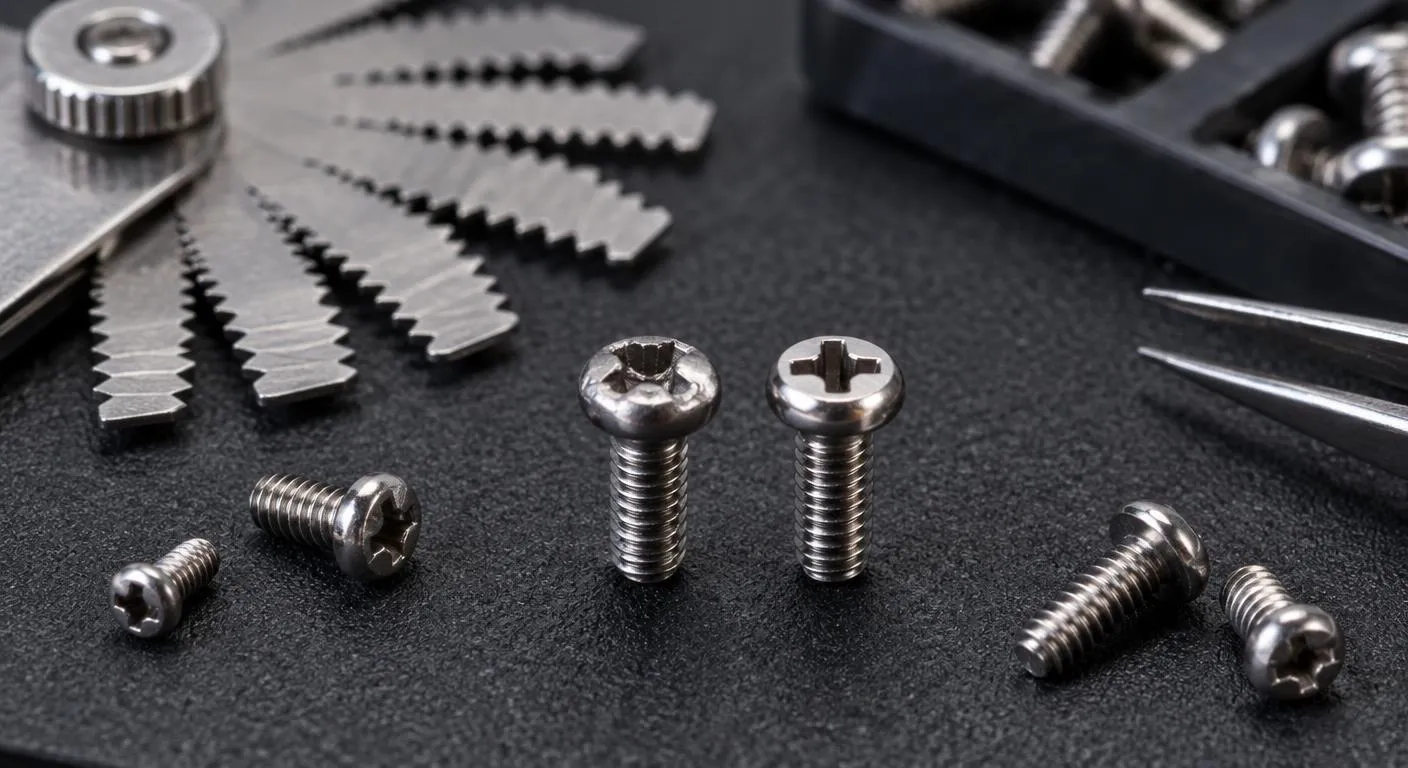
判斷時用牙規貼上螺紋看是否完全密合,再用卡尺量外徑,就能分出公英制與粗細牙。空轉不吃力、拆下來牙峰被削平,代表滑牙,損傷可能在母件,也可能在螺孔。M3 以下的精密螺絲牙距很細,牙規不易量準,常要拿原件比對;它們的十字槽也容易被不合的起子頭磨圓,看起來像滑牙,其實是頭部受損。
螺絲膠不是越強越好
紅色高強度螺絲膠通常要加熱才拆得下,經常拆裝的位置用中強度款即可;塗膠前牙紋要去油,否則固化不完全,防鬆效果打折。
小螺絲別用電動起子硬鎖
精密螺絲需要的扭力很小,電動起子沒調低扭力檔,一下就可能把塑膠螺柱或薄金屬件的牙鎖穿,組裝時先用手鎖入定位較穩。
尼龍防鬆母件拆過就換
尼龍環每拆裝一次摩擦力就下降,在高溫環境還會軟化失效,拆過的件較合適換新,靠近熱源的位置改用全金屬防鬆款。
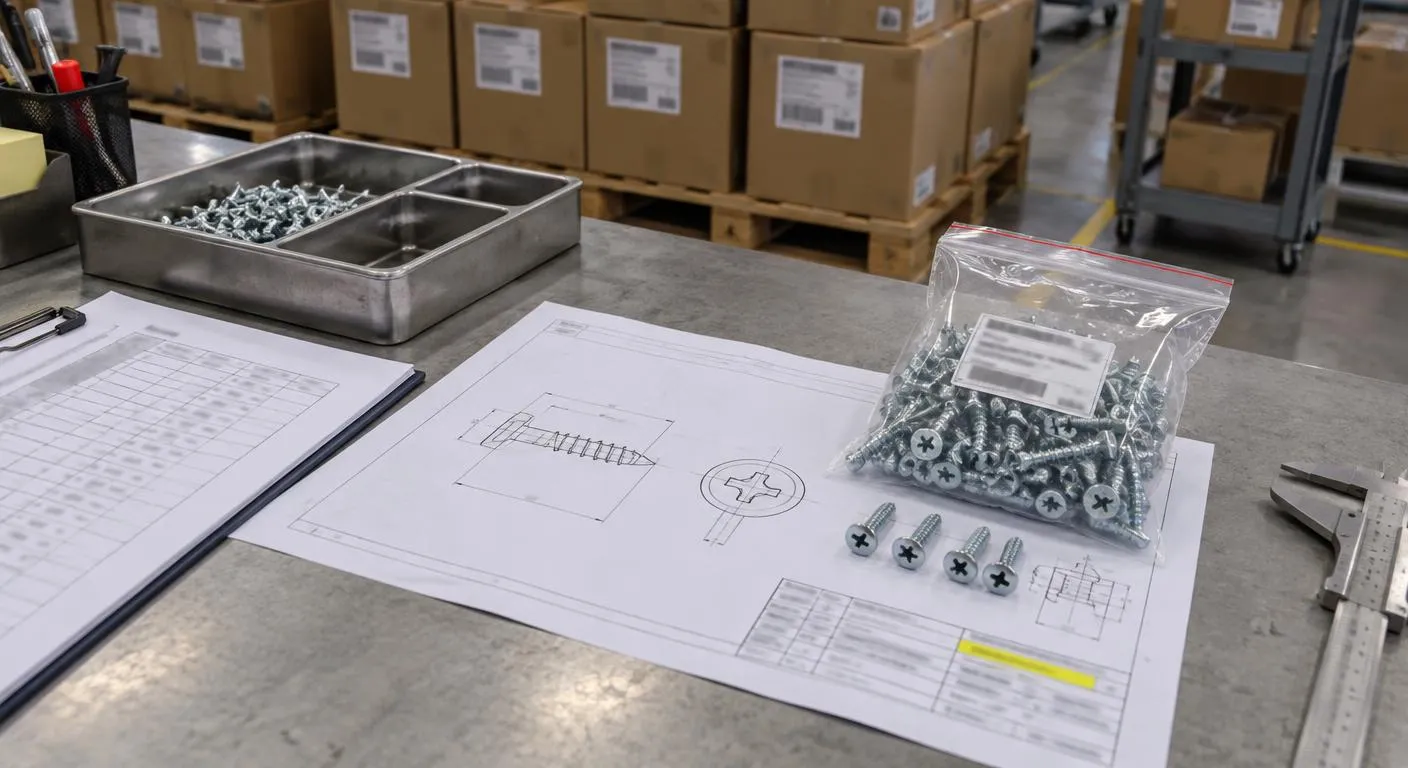
卡死時第一步是停手,讓零件冷卻後慢速反轉,仍拆不下就剪斷或劈開母件,保住螺栓所在的機件。螺孔牙口受損可用螺牙護套修復,但鑽孔尺寸比原孔大,薄板或孔邊太近的位置不適用。替換件若是非標準長度或特殊頭型,找特殊螺絲快速出貨的管道時,附上原件樣品、材質與表面處理需求,業者較能評估能否用庫存品改製。
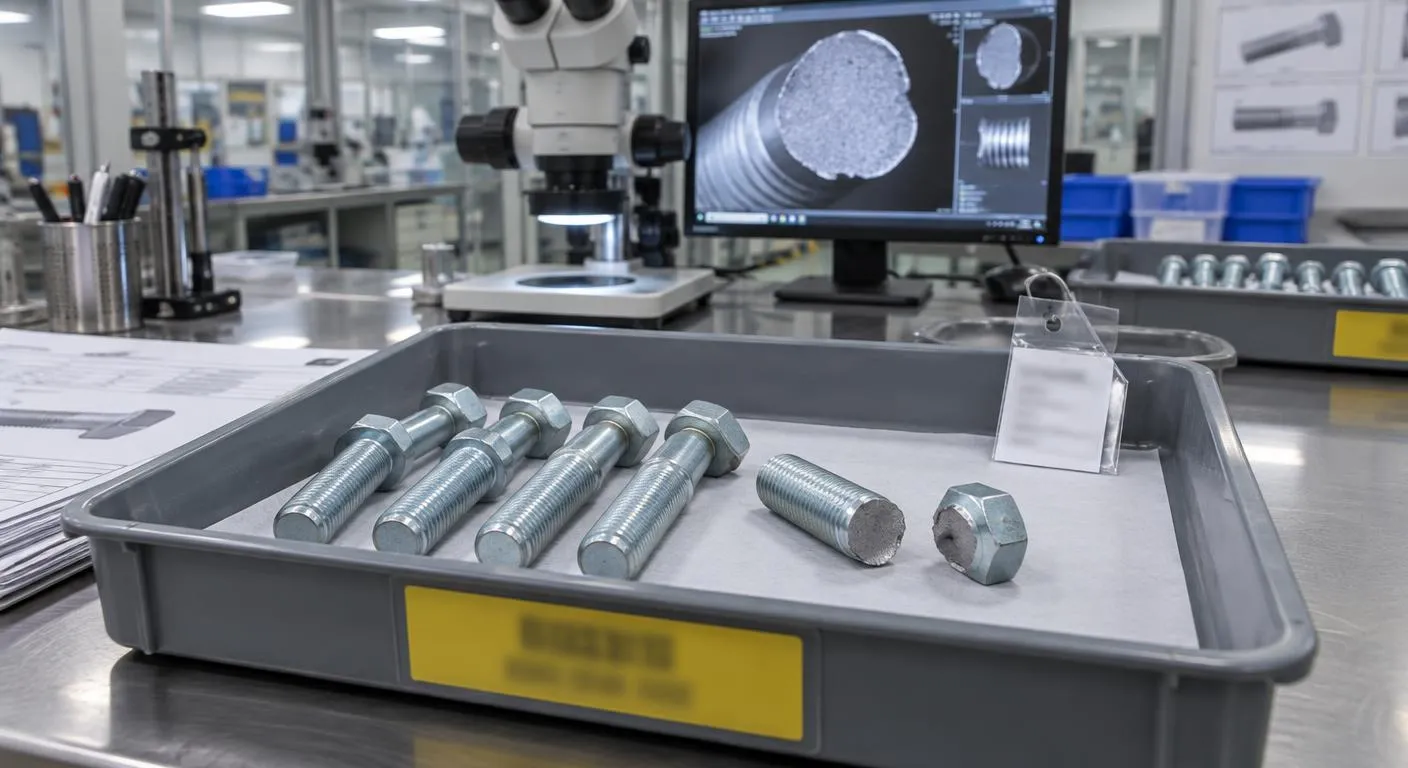
急件最大的風險是驗收被省略。維修技師拿到特殊螺絲時,可以用通止規抽檢幾顆牙紋,並對照原件的強度等級標示,例如 8.8 級螺栓要搭配 8 級以上的母件,等級降低會讓接合處在負載下先變形。電鍍或熱處理常是交期拉長的主因,若暫用未電鍍品,要寫進維護紀錄並安排日後更換。
軸上的皮帶輪、齒輪或旋鈕沒有空間做貫穿螺栓時,止付螺絲是常見做法,它沒有頭部,從輪轂側面鎖入、用端面頂住軸。凹端最常用,能咬住軸面;錐端定位準,但軸上要鑽定位孔;平端不傷軸,適合常調整位置的場合。軸上先銑一個平面讓螺絲頂住,抗滑效果會更好。需要承受拉力或夾緊板材的接合,則應回到螺栓加母件的架構,這是兩種鎖固方式的根本取捨。
比較面向
主要原因是咬死,也就是冷焊現象:不鏽鋼表面的保護膜在摩擦中被刮破,兩側金屬直接黏在一起。鎖前在牙紋塗抗咬劑、降低鎖附轉速,或讓螺栓與母件使用不同材質,都能降低發生機率。
差在頭部與固定方式:止付螺絲沒有頭,靠末端頂住另一個零件來防止轉動或滑移;一般螺絲靠頭部與螺紋把零件夾緊。前者多用在軸類零件定位,後者用在板件與支架接合。
要準備三樣:原件樣品或標註尺寸的圖面、材質與表面處理要求、需要的數量與可接受的交期。特殊螺絲若需要另外開模或熱處理,時間會比改製庫存品長,報價時可請業者分開列出兩種做法。